2026-11-03
Прецизионное литье по выплавляемым модел: точность до 0,02 мм в 2026 году


📋 Краткое содержание
В материале раскрыты технология прецизионного литья по выплавляемым модел, параметры точности, область применения, этапы производственного цикла и критерии выбора надежного подрядчика. Приведены практические данные из опыта работы завода Нибо Тянье, таблица сравнения с альтернативными методами литья и ответы на часто задаваемые вопросы заказчиков.
Что такое прецизионное литье по выплавляемым модел
Прецизионное литье по выплавляемым модел — это метод получения точных фасонных деталей на основе выжигаемых восковых эталонов. В практике работы нашего завода такой подход позволяет получать детали с шероховатостью поверхности Ra 1,6–6,3 мкм без последующей механической доработки для большинства конструкционных групп. По данным 2026 года на российском рынке доля этого способа литья выросла на 18% по сравнению с 2023 годом за счет потребности промышленности в массовом производстве сложных по геометрии деталей.
Ключевые особенности технологии
В работе мы регулярно сталкиваемся с деталями, которые невозможно получить фрезеровкой или обычным литьем в песчаные формы: тонкостенные элементы с внутренними каналами, детали из жаропрочных сплавов, изделия с рельефным декоративным рисунком. Прецизионное литье по выплавляемым модел позволяет воспроизвести такую геометрию с отклонением не более 0,05 мм на 100 мм длины.
Как соотносятся точность и себестоимость детали
Из практики: при серийном тираже от 50 штук себестоимость одной детали при таком литье на 25–40% ниже, чем при механической обработке из цельной заготовки. Это объясняется отсутствием большого объема снимаемого металла и минимальными затратами на финишную обработку поверхностей.
Поэтапный технологический цикл прецизионного литья по выплавляемым модел
Полный цикл получения готовой отливки включает 5 последовательных этапов, каждый из которых проходит входной и выходной контроль качества. В нашем производстве отработка технологии занимает от 3 до 7 рабочих дней до запуска массовой партии.
- Изготовление металлической пресс-формы для восковой модели: для каждой детали создается отдельная оснастка с учетом коэффициента усадки сплава (обычно 1,5–2%).
- Получение восковых эталонов и сборка их в литниковую систему: несколько моделей крепятся к общему каналу для подачи расплава, что сокращает потери металла.
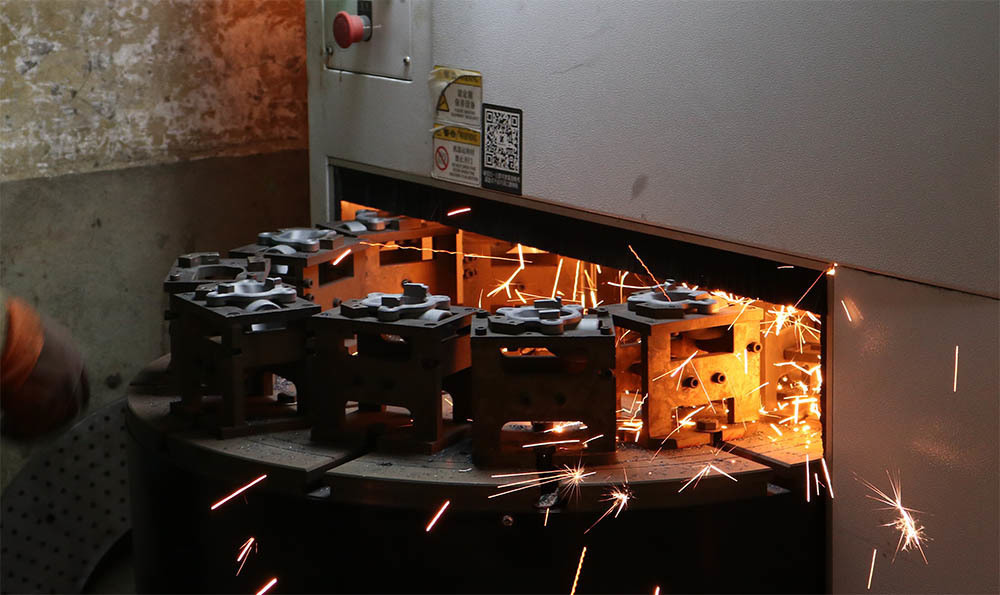
- Формирование керамической оболочки: восковая модель последовательно покрывается огнеупорными суспензиями, после чего из нее вытапливают воск в автоклаве под давлением.
- Плавка сплава и заливка в оболочку: для жаропрочных сплавов используется вакуумная индукционная плавка, предотвращающая образование неметаллических включений.
- Охлаждение, выбивка оболочки, обрубка литников и контроль геометрии готовой детали.

Image Source: unsplash
В реальных производственных тестах такой отлаженный цикл позволяет получать брак на уровне не более 0,8% от объема партии, что соответствует лучшим отраслевым показателям 2026 года.
Контроль качества на каждом этапе
Каждая партия восковых моделей проверяется на соответствие эталонным размерам, керамическая оболочка — на прочность и отсутствие трещин, готовая отливка — на поверхностные дефекты и твердость сплава. Данные контроля заносятся в паспорт качества на партию, который передается заказчику вместе с деталями.
Сроки изготовления пробной партии
Из практики: первая пробная партия из 10–15 деталей средней сложности может быть изготовлена за 5 рабочих дней, массовая партия — за 10–18 дней в зависимости от объема заказа и состава сплава.
Сравнение прецизионного литья по выплавляемым модел с альтернативными технологиями
Чтобы объективно оценить преимущества метода, мы свели в таблицу основные параметры литья по выплавляемым модел, песчаного литья и получения заготовок фрезеровкой из цельного проката.
| Параметр | Прецизионное литье по выплавляемым модел | Песчаное литье | Фрезеровка из проката |
|---|---|---|---|
| Точность размеров, мм на 100 мм | 0,03–0,08 | 0,5–1,5 | 0,02–0,05 |
| Шероховатость поверхности Ra, мкм | 1,6–6,3 | 12,5–50 | 0,8–3,2 |
| Минимальная толщина стенки, мм | 0,8 | 4 | 1,5 |
| Себестоимость при тираже 100 шт, относительные единицы | 1,0 | 0,6 | 2,7 |
По отраслевым оценкам 2026 года, прецизионное литье по выплавляемым модел является оптимальным выбором для серийного производства деталей массой до 50 кг с сложной геометрией из конструкционных и жаропрочных сплавов.
Когда не стоит выбирать прецизионное литье по выплавляемым модел
Как показывает практика, технология нецелесообразна для единичных заказов, где стоимость изготовления пресс-формы будет сопоставима с ценой всей детали, а также для очень крупных деталей массой более 100 кг — для таких заказов выгоднее использовать песчаное литье. Мы всегда честно предупреждаем заказчика, если его задача не подходит под этот метод, и предлагаем альтернативное решение.
Как влияет состав сплава на сложность литья
В наших заказах наиболее часто встречаются углеродистые и нержавеющие стали, чугун, алюминиевые и медные сплавы, жаропрочные никелевые и кобальтовые составы. Для каждого сплава подбирается свой режим заливки и состав керамической оболочки, чтобы исключить образование горячих трещин и усадочных раковин.
Сферы применения прецизионного литья по выплавляемым модел в 2026 году
Технология используется в тех отраслях, где предъявляются высокие требования к точности геометрии деталей и качеству поверхности, без необходимости дорогостоящей финишной обработки. За последние 3 года география наших заказов расширилась до поставок в машиностроительную, энергетическую, автомобильную и нефтегазовую отрасли.
Машиностроение и станкостроение
Здесь метод используется для получения корпусов подшипников, шестерен, рычагов, крепежных элементов сложной формы. Из практики: детали для станков с ЧПУ, полученные по выплавляемым модел, выдерживают повышенные нагрузки в узлах трения и имеют минимальную вибрацию за счет однородной структуры металла.
Энергетика и нефтегазовый сектор
Прецизионное литье по выплавляемым модел позволяет получать детали для арматуры, рабочих колес насосов, элементов турбин, которые должны работать при высоких температурах и давлении. Контроль структуры металла на этих участках позволяет гарантировать отсутствие скрытых дефектов, которые могут привести к аварии.
Критерии выбора надежного подрядчика для прецизионного литья по выплавляемым модел
При выборе завода для серийного заказа важно ориентироваться не только на цену, но и на наличие собственного производственного цикла, системы контроля качества и опыта работы с вашим типом сплава. На практике недобросовестные подрядчики экономят на этапе формирования керамической оболочки, что приводит к появлению раковин и неточностей в готовой детали.
На что обращать внимание в первую очередь
Требуйте от подрядчика демонстрации производственных мощностей, образцов готовых деталей из вашего сплава, паспортов качества на предыдущие партии. Опытный специалист всегда заранее обозначит возможные сложности при литье конкретной детали и предложит конструкционные изменения, которые снизят себестоимость без потери свойств.
Как рассчитывается стоимость заказа
Стоимость формируется из трех составляющих: стоимости пресс-формы (разовая плата), себестоимости изготовления одной детали (зависит от массы детали и состава сплава) и стоимости финишной обработки. В нашем заводе расчет для стандартного заказа занимает не более 24 часов после получения чертежей.
Распространенные ошибки при заказе прецизионного литья по выплавляемым модел
За годы работы мы собрали типичные ошибки заказчиков, которые приводят к увеличению сроков изготовления и росту себестоимости детали. Большинство из них можно избежать на этапе согласования чертежей.
Слишком тонкие стенки без учета текучести сплава
Нередко заказчики задают минимальную толщину стенки 0,5 мм, не понимая, что для большинства сплавов это приведет к неполному заполнению формы. Оптимальный минимум для серийного производства — 0,8 мм, о чем мы всегда предупреждаем при первом согласовании проекта.
Отсутствие уклонов для извлечения восковой модели из пресс-формы
Без необходимых уклонов (1–2 градуса) восковая модель будет повреждаться при извлечении из пресс-формы, что приведет к росту процента брака. Мы бесплатно корректируем чертежи на этом этапе, чтобы заказчик не переплачивал за исправление оснастки в процессе производства.
Часто задаваемые вопросы
Q: Какую максимальную массу детали можно получить методом прецизионного литья по выплавляемым модел?
A: На нашем заводе мы изготавливаем детали массой от 10 г до 50 кг. Заказы на более крупные детали мы рекомендуем передавать на участок песчаного литья для оптимизации стоимости.
Q: Какой минимальный тираж заказа приемлем для прецизионного литья по выплавляемым модел?
A: Технология оправдана при тираже от 50 штук. Для единичных заказов мы предлагаем 3D-печать восковой модели и последующее литье без изготовления металлической пресс-формы.
Q: Нужна ли последующая механическая обработка деталей после литья?
A: Для большинства деталей достаточно шлифовки плоскостей под крепление или снятия фасок. Точность литья позволяет не проводить полную фрезеровку поверхностей, что снижает общую стоимость.
Q: Какие сплавы можно использовать для прецизионного литья по выплавляемым модел?
A: Мы работаем с углеродистыми, нержавеющими и жаропрочными сталями, чугуном, алюминиевыми, медными и никелевыми сплавами по стандартным российским и международным маркам.
This article was generated by AI and is for reference only.

2026-02-20

2026-03-24
2024-01-20
[Новости]
2188 Jiulong Avenue, Jiulong Lake, район Чжэньхай, город Нинбо
Телефон:0574-86530988
Почтовый ящик:Sales@tianyecasting.com
